Münzprägung
Bei der Münzprägung handelt es sich um eine Methode der Münzherstellung, bei der ein Schrötling aus Metall zwischen zwei Matrizen gepresst wird, wodurch auf der Vorder- und Rückseite ein Relief entsteht. Aus dem mittelalterlichen Hammerschlag hat sich eine Präzisionsmaschinentechnik entwickelt, die Qualität, Geschwindigkeit und Fälschungssicherheit erhöht.
Seit Jahrhunderten basiert die Münzprägung auf einem einfachen, aber wirkungsvollen Prinzip: Das Bild der Münze wird in Stempeln in das Negativ eingraviert und durch Druck auf das Metall übertragen. Im Mittelalter erfolgte die Herstellung überwiegend in Handarbeit. Der untere Stempel saß fest (oft in einem Holzblock auf einer sogenannten Pregerbank), darauf wurde ein präparierter Münz-Schrötling gelegt und von oben ein zweiter, oberer Stempel angebracht. Ein Hammerschlag traf dann die Münze. Bereits zu dieser Zeit war es üblich, dass Briefmarken paarweise existierten – Ausnahme waren einseitige Prägungen, typischerweise Brakteaten. Bei größeren Nennwerten, zum Beispiel Taler-Prägungen, war es nicht ungewöhnlich, dass die Stempel mehrmals geschlagen wurden, um das Relief scharf genug zu übertragen.
Die Herstellung der Matrizen war zunächst eine Kombination aus handwerklicher Erfahrung und recht anspruchsvoller Arbeit mit Metall. Zunächst wurde im weicheren Teil des geschmiedeten Barrens ein Negativ des Bildes erstellt, bei den ältesten Münzstätten oft mit Hilfe von Stempeln, später wurde das Bild durch eine Gravur ergänzt. In der Penny- und Taler-Zeit wurden Stempel meist graviert und das Stanzen hauptsächlich auf sich wiederholende Details angewendet, die praktisch als stabile Elemente des Münzbildes „eingefügt“ werden konnten. Nach der Fertigstellung wurde das Arbeitsende des Prägestempels üblicherweise getrübt, um wiederholten Stößen während des Prägevorgangs standzuhalten.
Mit der Weiterentwicklung der Produktion wuchs auch der Bedarf an Kontrolle. In den Münzstätten wurden die Briefmarken von einem Facharbeiter – dem Stempeler – betreut, der sie nach der Prägung überprüfte, protokollierte und sie bei Beschädigung reparieren ließ oder schließlich ausrangierte und offiziell entsorgte. Der Schlag war ein verbrauchbares Werkzeug: Obwohl er einen hohen Arbeitswert hatte, wurde er durch wiederholte Schläge nach und nach zerstört. Ein interessantes Maß ist die geschätzte „Lebensdauer“ der Briefmarken in der Denarzeit, die mit rund 5.000 Stück angegeben wird, in Wirklichkeit aber auch noch höher hätte liegen können. Die begrenzte Haltbarkeit der Matrizen ist einer der Gründe dafür, dass es so viele Varianten des gleichen Typs gibt – kleine Unterschiede zwischen den Matrizen sind ein natürlicher Produktionseindruck.
Seit der frühen Neuzeit wurde die manuelle Prägung nach und nach durch Maschinen ergänzt und ersetzt, die einen größeren und vor allem gleichmäßigeren Druck ausüben konnten. Einer der wichtigsten Meilensteine war die Zylinderprägung, bei der die Matrizen die Form von Zylindern hatten und auf der Vorder- und Rückseite ein Negativ eingraviert waren. Zwischen den Zylindern wurde ein Metallband (cán) gespannt und darauf eine Reihe von Münzen geformt, die dann gestanzt wurden. Solche Münzen neigen dazu, leicht gebogen zu sein, was typisch für einen Walzenautomaten ist. Die zylindrische Münzprägung wurde in Europa bereits im 16. Jahrhundert eingeführt; Es wurde lange Zeit in Österreich verwendet und unter Leopold I. in den böhmischen Ländern eingeführt – zunächst in Prag, später auch in Kutná Hora, wo damit bereits experimentiert wurde. Der Antrieb erfolgte zunächst mit Wasser- oder Pferdeantrieb, später kam auch Dampf zum Einsatz.
Geschichte
Die nächste Stufe waren Maschinen mit Trägheit und mechanischen Getrieben. Gegen Ende des 17. Jahrhunderts verbreitete sich die Pechstanzmaschine, die mit dem französischen Mechaniker N. Briot in Verbindung gebracht wurde. Er arbeitete nach dem Prinzip einer Spindelpresse, bei der der Druck durch die Trägheit rotierender Gewichte erzeugt wurde; Es wurde oft zum Prägen von Medaillen verwendet und blieb bis zum Ende des 19. Jahrhunderts bestehen, als es durch schnellere Systeme ersetzt wurde. Eine modernere Variante war die Reibstanzmaschine, bei der anstelle von Gewichten ein schweres horizontales Schwungrad verwendet wurde, das über Reibscheiben angetrieben wurde – ursprünglich durch Dampf, später durch Elektrizität. Eine bedeutende Neuerung war auch die Hebelprägemaschine, die 1817 von D. Uhlhorn konstruiert wurde. Dieses Prinzip ist zur Grundlage des Hochfrequenzprägens in modernen Maschinen geworden, die mit einem großen, aber kontinuierlichen Druck arbeiten, nicht mit einem Stoß im herkömmlichen Sinne.
Darüber hinaus gab es auch spezielle Konstruktionen, beispielsweise eine Stempelprägemaschine, bei der ein schwerer, in Schienen geführter Stempel durch sein Eigengewicht eingesetzt wurde, oder eine Taschenprägemaschine, die das Zylinderprinzip perfektionierte, indem sie das Bild nicht direkt in den Zylinder gravierte, sondern einzelne Stempel in die Löcher der Zylinder einführte – so musste im Schadensfall nicht der gesamte Zylinder ausgetauscht werden. Seit dem 18. Jahrhundert wird in Münzstätten auch die Ringprägung betrieben, bei der der Schrötling beim Prägen in einen Metallring eingespannt wird. Dies gewährleistet eine exakte Kreisform und ermöglicht die sichere Erstellung eines Randes, ggf. auch von Inschriften oder Ornamenten am Rand der Münze, was sowohl die Qualität als auch die Fälschungssicherheit erhöht.
In der modernen und modernen Zeit hat sich sogar die Entstehung des Münzbildes selbst verändert. Das Negativ auf den Stempel wird heute meist nicht mehr von Hand direkt aus der Gravur übertragen, sondern entsteht durch einen Reduktionsprozess aus einem größeren Modell, das maschinell auf die Arbeitsgröße des Stempels umgerechnet wird. Heutige Stempel werden aus besonders langlebigen Legierungen hergestellt und ihre Kapazität ist unvergleichlich höher als die historischer Werkzeuge. Dennoch bleibt das Prinzip der Münzprägung – die Übertragung des Reliefs durch Druck zwischen zwei Stempeln – im Wesentlichen dasselbe wie in der mittelalterlichen Münzstätte.
In der Praxis besteht die Münzprägung aus drei wesentlichen Schritten: der Vorbereitung der Schrötlinge, der Vorbereitung der Stempel und dem eigentlichen Prägen bzw. Pressen. Der Schrötling muss das richtige Gewicht und die richtigen Abmessungen haben, da diese Parameter sicherstellen, dass die resultierende Münze der Norm entspricht. Briefmarken tragen ein Negativbild und ihre Qualität bestimmt die Detailschärfe, die Lesbarkeit der Kopien und die Regelmäßigkeit des Reliefs. Beim manuellen Prägen kommt es häufiger zu ungleichmäßigem Druck, Exzentrizität (das Bild ist außermittig) oder dass ein Teil der Kopie fehlt, weil der Schrötling nicht präzise aufgetragen wurde. Im Gegenteil bringt die maschinelle Prägung eine höhere Regelmäßigkeit und Wiederholgenauigkeit mit sich, aber auch hier kann es zu Produktionsabweichungen kommen, beispielsweise bei fehlerhaftem Schrötling-Auftrag oder bei einem Stempelfehler.
Prägetechnologie und ihre Merkmale auf Münzen
Einer der offensichtlichsten Unterschiede zwischen den Technologien ist die Form und Kante. Die zylindrische Prägung hinterlässt in der Regel leicht gebogene Münzen und häufig einen spezifischen Reliefcharakter, wenn das Metall den Druck allmählich durchläuft. Die Prägung im Ring hingegen sorgt für einen präzisen Kreis und hilft dabei, einen ausgeprägteren Rand zu erzeugen, der das Bild vor Abrieb schützt. Gleichzeitig ermöglicht der Ring eine gleichmäßigere Herstellung der Kanten, was nicht nur ästhetisch, sondern auch sicherheitstechnisch wichtig ist: Eine veränderte Kante erschwert das Beschneiden und andere Manipulationen am Material.
Für Sammler und Numismatiker ist die Prägetechnik auch bei der Identifizierung wichtig. Die Herstellungsweise kann sich im Stil der Details, in der Regelmäßigkeit der Schrift, in den Druckspuren und manchmal auch in typischen Mängeln widerspiegeln. Bei älteren Münzen ist es üblich, dass derselbe Nennwert je nach Prägestempel in mehreren Varianten existiert; Bei modernen Münzen hingegen sind Unterschiede zwischen Emissionen, Oberflächenbehandlungen und Prägequalität zu beobachten. Kenntnisse über Prägetechniken helfen daher nicht nur zu verstehen, wie die Münze entstanden ist, sondern auch, warum sie so aussieht.
In unserer Auktion und im Shop
- Code: MCZ099-X
Pocta Jiřímu Harcubovi
Česká republika (1993 - ) Pocta České národní banky Jiřímu Harcubovi 100 Kč 2014 - 25. výročí 17. listopadu 1989, Ag 0,925, 31 mm (13 g), autor Jiří Hanuš Medaile s motivem 17. listopadu a Václava Havla, Ag 0,999, 34 mm (16 g), vydáno 4000 ks ve společné…
Skladem 2 ks - Code: SAUST-X2015
Austrálie, Sada mincí 1 Dollar 2015 (1 Oz) - High Relief
Elizabeth II. (1952 - 2022) 1 Dollar 2015 - Kangaroo, Koala a Kookabura . Ag 0,999, 32,6 mm (31,10 g), 1 Oz, PROOF, původní etue, číslo "349", hluboká ražba s vysokými reliéfy, původní etue, certifikát a přebal. Razila Perth Mint
- Code: Z98J-1915TECKA
100 Koruna 1915 - podpis ST. SCHWARTZ, stará ražba
František Josef I. (1848 - 1916) 100 Koruna 1915 - podpis medailéra s tečkou ST. SCHWARTZ, stará ražba z leštěných razidel, Ves. 11, ilustrační foto Jedná se o mince ze sbírky a majetku rakouské šlechtické rodiny, která byla vytvořena patrně v období…
Skladem 1 ks - Code: MA080-1860A
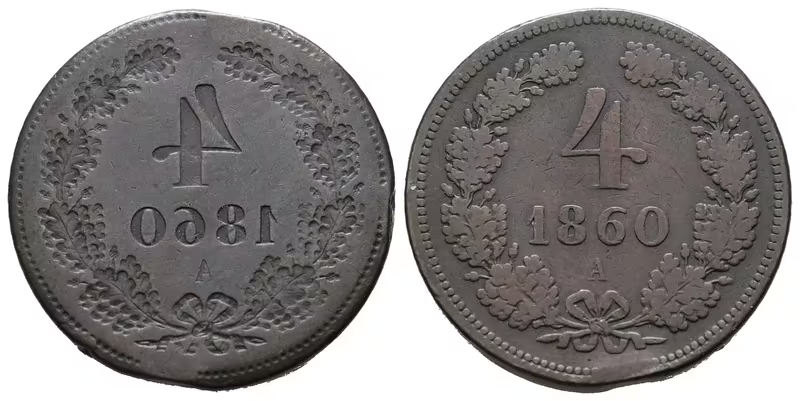
4 Krejcar 1860 A - Chyboražba
František Josef I. (1848 - 1916) 4 Krejcar 1860 A, Vídeň, Ves. 80, chyboražba!, inkusní ražba na Av. způsobená zaseknutým střížkem v razícím stroji, na tomto typu mince velmi vzácné, pěkná patina_R!
Skladem 1 ks